en
 vi
 es
 th
 pt
 ms
 ko
 ru
 fr
 de
 ar
 hi
 id


Oct 23,2026
Tipos de cinta adhesiva y sus aplicaciones industriales
Los residuos de la cinta del molde de lentes generalmente se notan después de retirar la cinta del molde. Es posible que quede una fina película adhesiva en la superficie del molde o que pequeños parches de adhesivo se transfieran de la cinta al molde. En un entorno de producción, incluso una pequeña cantidad de residuos puede convertirse en un problema repetido porque afecta la apertura del molde, la frecuencia de limpieza, el tiempo del ciclo y la consistencia del moldeo posterior de las lentes.
La causa rara vez es simplemente "demasiado adhesivo". El resultado real depende de la interacción entre el adhesivo de la cinta, la superficie del molde, el sistema de resina, la temperatura, el ciclo de curado y el proceso de pelado. Una cinta que se retira limpiamente durante una prueba a temperatura ambiente puede comportarse de manera diferente después de pasar tiempo en un proceso de moldeo en caliente.
Por lo tanto , para los fabricantes que utilizan cinta para moldes de lentes , el primer paso es identificar cuándo y dónde aparecen los residuos en lugar de cambiar la cinta inmediatamente.
Varios patrones comunes pueden ayudar a reducir la causa:
· Aparecen residuos en casi toda el área de contacto.
· El adhesivo permanece sólo alrededor del borde del molde.
· Después del pelado aparecen pequeñas manchas adhesivas.
· Los residuos se vuelven más notorios después del curado a temperaturas más altas.
· La cinta se retira limpiamente de un molde pero deja residuos en otro.
Estos patrones indican diferentes interacciones entre el adhesivo y las condiciones de producción.
Los residuos de adhesivo generalmente ocurren cuando el sistema adhesivo no mantiene el equilibrio deseado entre adhesión y fuerza cohesiva durante el procesamiento. La cinta debe sujetar el conjunto del molde de forma segura, pero el adhesivo debe permanecer adherido a la cinta cuando se retira la cinta.
Si la unión adhesiva al molde se vuelve más fuerte durante el procesamiento, o si el propio adhesivo se ablanda o se rompe internamente, parte del adhesivo puede permanecer en el molde. Esto se describe comúnmente como transferencia adhesiva o adhesivo residual.
La situación puede volverse más complicada durante la producción de lentes de resina porque la cinta puede quedar expuesta a monómeros, calor de curado, presión y cambios en el conjunto del molde. Por lo tanto, el adhesivo necesita mantener un comportamiento estable durante todo el proceso real y no sólo durante la aplicación.
Una forma útil de diagnosticar los residuos de cinta del molde de lentes es comparar la cinta antes y después de la producción. Si la superficie adhesiva cambia significativamente después del curado, el problema puede estar relacionado con la exposición térmica o la interacción con los materiales del proceso en lugar de simplemente con el nivel de adherencia inicial.
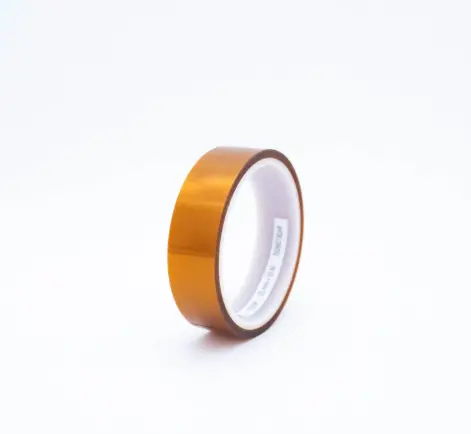
Para obtener una descripción general de los materiales y las aplicaciones involucradas, la gama de productos de cintas para moldes de lentes ópticas también se puede evaluar de acuerdo con el proceso de moldeo de lentes real.
La retirada de la cinta del molde de lentes se vuelve difícil cuando la cinta desarrolla una unión excesiva con el molde o pierde su estabilidad mecánica durante el procesamiento. En algunos casos, la propia cinta puede romperse o estirarse al pelarla. En otros, la película se desprende pero deja adhesivo.
Estos son modos de falla diferentes y no deben tratarse como el mismo problema.
Problema de eliminación | Posible causa de producción. | Resultado típico |
La cinta se despega con mucha fuerza | Adhesión excesiva o unión inducida por el proceso. | Difícil apertura del molde |
Restos de adhesivo en el molde | Transferencia adhesiva o falla cohesiva | Se requiere limpieza |
La cinta se estira durante el pelado | Ablandamiento de película o adhesivo | Eliminación lenta e inconsistente |
Lágrimas de cinta | Estrés mecánico excesivo o respaldo debilitado | Quedan fragmentos de cinta |
La eliminación varía entre lotes. | Variación de material o proceso. | Ciclo de producción inestable |
La velocidad de pelado también puede afectar el resultado. Tirar de la cinta demasiado rápido puede aumentar la tensión en la interfaz adhesiva, mientras que un ángulo de despegado inconsistente puede hacer que la eliminación sea menos predecible. Los operadores pueden compensar cambiando el método de eliminación, pero esto puede introducir otra fuente de variación entre lotes de producción.
El objetivo de retirar la cinta del molde de la lente no es simplemente hacer que la cinta sea fácil de despegar. Se trata de conseguir una separación controlada sin dañar el molde, contaminar la superficie ni crear trabajos de limpieza adicionales.

La temperatura es una de las variables más importantes a la hora de investigar problemas de residuos y eliminación. Los adhesivos son sensibles a la temperatura y su comportamiento puede cambiar considerablemente entre la aplicación y el curado.
Durante un ciclo de moldeado de lentes, la cinta puede experimentar una temperatura elevada durante un período definido. Si el adhesivo se ablanda excesivamente, puede volverse más propenso a transferirse. Si la química del adhesivo interactúa con el sistema de resina u otros materiales del proceso, el comportamiento de eliminación también puede cambiar después del curado.
Importa el historial térmico completo, no sólo la temperatura máxima del horno. Una evaluación de producción útil debe considerar:
· Temperatura máxima de procesamiento
· Tiempo a temperatura elevada
· Velocidad de calentamiento y enfriamiento
· Número de ciclos de calentamiento
· Exposición a resina o monómero
· Tiempo entre el curado y la retirada de la cinta
Por ejemplo, una cinta puede mostrar una eliminación limpia después de una breve prueba de calentamiento en laboratorio, pero producir residuos después de un ciclo de producción más largo. La diferencia puede deberse a la exposición térmica acumulativa más que a un umbral de temperatura único.
Esta es la razón por la que la eliminación de la cinta del molde de lentes debe validarse en las mismas condiciones o en condiciones muy simuladas utilizadas en la producción. Una prueba de pelado a temperatura ambiente por sí sola no puede representar todos los fallos que se producen después del curado.
El estado de la superficie del molde es otro factor importante. Dos moldes hechos del mismo material pueden producir resultados de eliminación diferentes si el acabado de la superficie, la limpieza o el historial de producción anterior difieren.
El aceite, el polvo, los compuestos de pulido, los residuos de agentes de limpieza y el adhesivo previamente transferido pueden cambiar la interfaz entre la cinta y el molde. La rugosidad de la superficie también puede influir en la forma en que el adhesivo entra en contacto con el molde.
Cuando aparezcan residuos inesperadamente, verifique si:
1. El método de limpieza del molde ha cambiado.
2. Se está utilizando un producto químico de limpieza diferente.
3. El molde ha sido pulido o tratado superficialmente.
4. El molde se ha reutilizado durante muchos más ciclos.
5. Quedan restos de adhesivo anterior en la superficie.
6. La cinta se aplica sobre una superficie completamente seca.
Un molde limpio no significa necesariamente que la superficie del molde sea químicamente neutra. Los agentes de limpieza o tratamientos de superficie pueden alterar la forma en que el adhesivo se humedece y se adhiere al molde.
Por esta razón, la resolución de problemas de residuos debe comparar la condición real de la superficie del molde en lugar de asumir que la cinta es la única variable.
El desmolde difícil y los restos de moho son problemas de producción estrechamente relacionados. Cuando queda adhesivo alrededor de la interfaz del molde, es posible que los operadores necesiten una limpieza adicional antes de poder reutilizar el molde. Esto agrega mano de obra y puede extender el ciclo de moldeo.
Más importante aún, los residuos repetidos pueden afectar gradualmente la consistencia del proceso. Si la limpieza se realiza manualmente, la cantidad de residuos eliminados de un molde a otro puede variar. Una limpieza mecánica excesiva también puede introducir rayones o cambios en la superficie con el tiempo.
Por lo tanto, el impacto en la producción puede extenderse más allá del propio residuo visible:
· Mayor tiempo de limpieza del molde
· Mayor manipulación del molde.
· Ciclos de producción más variables
· Mayor riesgo de contaminación de la superficie
· Mayor dependencia del operador
· Requisitos de inspección adicionales
· Posibles retrasos entre ciclos de moldeo.
Un problema de residuos que inicialmente parece menor puede volverse significativo cuando se multiplica a lo largo de cientos o miles de ciclos de producción.
Un proceso estructurado de solución de problemas es más útil que cambiar las especificaciones de la cinta inmediatamente. Empiece por identificar si el problema está relacionado con la cinta, el molde, el proceso o la interacción entre ellos.
Una comparación simple se puede organizar en torno a cuatro variables:
Variable | Que comprobar | Por qué es importante |
Cinta | Soporte, comportamiento adhesivo, consistencia del lote. | Determina el rendimiento de eliminación básica |
Moho | Material, acabado, limpieza, tratamiento superficial. | Cambia la interacción adhesiva. |
Proceso | Temperatura, tiempo de curado, presión, recuento de ciclos. | Cambia el comportamiento del adhesivo durante el uso. |
Eliminación | Ángulo, velocidad, sincronización, método del operador. | Influye en el estrés por separación |
Si solo una línea de producción experimenta residuos, compare la condición del molde y los parámetros del proceso con otra línea usando la misma cinta. Si cada línea muestra el mismo problema después de un cambio de proceso, investigue primero las nuevas condiciones de curado o del material.
Si los residuos aparecen sólo con un material de molde o tratamiento de superficie en particular, es probable que la interfaz sea la variable más importante.
Este enfoque ayuda a evitar cambios innecesarios en varias variables a la vez, lo que puede dificultar la identificación de la causa original.
Mejorar la eliminación de la cinta del molde de lentes comienza con el control del proceso completo de aplicación y eliminación.
La cinta debe aplicarse sobre una superficie limpia y seca con una presión constante. Las arrugas, las partículas atrapadas y el contacto desigual pueden crear concentraciones de tensión localizadas que afecten la eliminación. Los operadores también deben seguir un método de pelado consistente en lugar de depender de una técnica individual.
La propia cinta debe permanecer estable durante el ciclo de producción. En términos prácticos, los fabricantes normalmente buscan una combinación de:
· Suficiente agarre inicial para el posicionamiento
· Adhesión estable durante el procesamiento
· Buena resistencia a la temperatura de curado real
· Comportamiento de pelado controlado
· Baja transferencia de adhesivo
· Fuerza de respaldo constante
· Eliminación limpia después del moldeado.
Estos requisitos deben considerarse en conjunto. El aumento de la adhesión puede mejorar la fijación, pero puede dificultar la extracción. Reducir la adhesión puede mejorar el pelado, pero puede crear movimiento durante el moldeo.
Por lo tanto, el objetivo es una adhesión controlada con una eliminación limpia , no el valor de adhesión más alto o más bajo.
Las pruebas de laboratorio son más útiles cuando reflejan el ciclo de producción real. Una prueba de detección básica puede comparar el comportamiento de la cinta antes y después de la exposición a las condiciones de moldeo previstas.
Como mínimo, evalúe:
Antes del procesamiento: Verifique la pegajosidad inicial, el comportamiento de la aplicación, el contacto de la superficie y las características básicas de pelado.
Después de la exposición térmica: aplique la misma cinta a la superficie del molde real o representativa, expóngala a la temperatura de producción y al tiempo del ciclo, y luego inspeccione la cinta y el molde después de retirarlos.
Después de ciclos repetidos: si el molde se reutiliza, verifique si los residuos o la fuerza de eliminación cambian después de múltiples ciclos de producción.
El molde debe inspeccionarse bajo iluminación constante después de cada prueba. La transferencia de adhesivo muy fina puede no ser obvia durante el manejo normal, pero puede volverse visible durante una inspección más cercana.
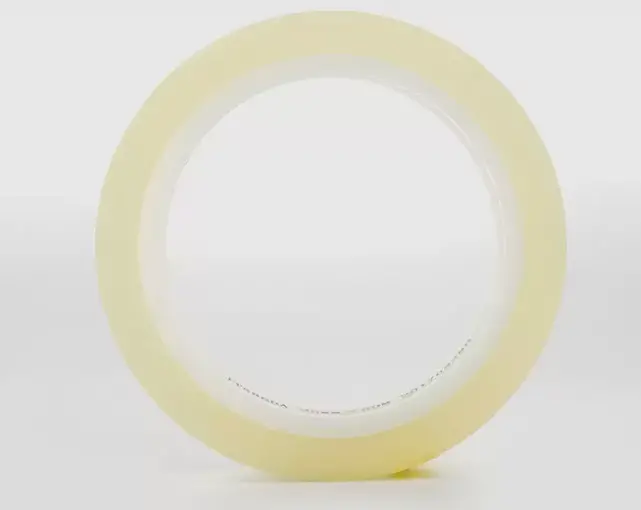
Para la calificación de producción, un producto como la cinta para lentes con índice de refracción de 1,60 debe evaluarse de acuerdo con la resina real, la configuración del molde, las condiciones de curado y los requisitos de eliminación, en lugar de seleccionarse únicamente a partir del índice de refracción.
Cuando un equipo de producción experimenta residuos o es difícil eliminarlos, la solución no es necesariamente una cinta con menor adherencia. La mejor elección depende de lo que esté sucediendo en la interfaz adhesiva.
Las preguntas principales deben incluir:
· ¿La cinta permanece estable durante todo el ciclo de curado?
· ¿Se transfiere el adhesivo al molde después del calentamiento?
· ¿ La fuerza de remoción es consistente de un lote a otro?
· ¿ El respaldo de la cinta permanece intacto durante el despegado?
· ¿ Funciona la cinta con la superficie específica del molde?
· ¿La resina o el monómero afectan el comportamiento adhesivo?
· ¿ Pueden los operadores quitar la cinta usando un método consistente?
· ¿ La cinta mantiene una eliminación limpia después de ciclos de producción repetidos?
La calificación del proveedor debe incluir muestras analizadas en condiciones de producción reales. Los datos técnicos como la resistencia al pelado, el espesor y la resistencia a la temperatura son útiles para la evaluación inicial, pero deben ir seguidos de pruebas a nivel de proceso.
En el caso de la cinta para moldes de lentes , la cuestión práctica no es, en última instancia, si la cinta tiene una fuerte adhesión o resistencia a altas temperaturas de forma aislada. Se trata de si el sistema de cinta completo puede sujetar el molde de forma segura durante el procesamiento y luego separarlo limpiamente cuando finaliza el ciclo de moldeo.
Un proceso de eliminación estable reduce el trabajo de limpieza, protege el estado del molde y hace que la transición de las pruebas de laboratorio a la repetición de la producción sea mucho más predecible.