en
 vi
 es
 th
 pt
 ms
 ko
 ru
 fr
 de
 ar
 hi
 id


Sep 24,2026
Cinta de molde de lentes personalizada para la producción de lentes ópticas
La producción de lentes ópticas no exige las mismas exigencias a la cinta de moldeo de principio a fin. Es posible que la cinta deba adaptarse a la superficie de un molde durante la aplicación, mantener su posición durante el llenado de resina, resistir el ciclo de curado y luego liberarse limpiamente durante el desmolde. Una cinta para moldes de lentes que funciona bien en una etapa aún puede crear problemas en otra si su adhesión, soporte, resistencia a la temperatura o comportamiento de eliminación no coincide con el proceso real.
Por lo tanto, para los fabricantes la cuestión importante no es simplemente si la cinta se adhiere al molde. La mejor pregunta es si mantiene el rendimiento requerido durante todo el ciclo completo de fabricación de lentes ópticas .
En un proceso típico de moldeo de lentes de resina, la cinta de molde puede exponerse a varias condiciones diferentes en un período relativamente corto. La aplicación requiere un buen manejo y contacto. El montaje del molde requiere una fijación y un sellado estables. El relleno de resina puede introducir presión y movimiento. El curado expone el adhesivo y el respaldo al calor y a condiciones químicas, mientras que el desmoldeo cambia el requisito de resistencia de retención a liberación controlada.
La función de la cinta cambia a medida que avanza el proceso:
Etapa de fabricación | Función de cinta principal | Preocupación típica de producción |
Preparación del molde | Establecer contacto estable con el molde. | Mal contacto, arrugas, contaminación. |
Montaje del molde | Fijar y sellar los componentes del molde. | Levantamiento de bordes o movimiento de molde. |
Relleno de resina | Mantener la configuración del molde prevista. | Fuga o desplazamiento de resina |
Curación | Permanece estable durante todo el ciclo de curado. | Cambio de adhesivo, deformación, residuos. |
Desmoldeo | Permitir la separación controlada | Fuerza de pelado excesiva o desgarro |
Eliminación de cinta | Dejar el molde en condiciones aceptables. | Transferencia de adhesivo o carga de limpieza |
Esta es la razón por la que una sola especificación, como la adherencia al pelado, no puede describir completamente si una cinta es adecuada para el moldeado de lentes . La cinta tiene que funcionar como parte del proceso y no como un consumible aislado.
La primera etapa determina la consistencia con la que funcionará la cinta en el futuro. Antes de poder evaluar el rendimiento del adhesivo, la cinta debe hacer un contacto uniforme con la superficie prevista del molde.
El polvo, el aceite, los residuos de agentes desmoldantes, la humedad o los depósitos de adhesivo previo pueden cambiar el contacto real entre la cinta y el molde. Por lo tanto, dos moldes fabricados con el mismo material pueden producir resultados diferentes si la preparación de la superficie es diferente.
Esto resulta particularmente importante cuando la producción utiliza ciclos de molde repetidos. Si la limpieza cambia gradualmente la energía de la superficie o deja pequeñas cantidades del adhesivo anterior, la misma cinta para moldes de lentes puede mostrar un comportamiento de sujeción diferente de un ciclo al siguiente.
Para la validación de producción se debe controlar lo siguiente:
· Material del molde y acabado superficial.
· Método de limpieza y condiciones de secado.
· Presencia de agentes desmoldantes u otros tratamientos superficiales.
· Presión de aplicación y velocidad de aplicación.
· Tiempo entre la aplicación de la cinta y el siguiente paso de fabricación.
El objetivo no es maximizar la adhesión en esta etapa. Se trata de establecer un contacto consistente sobre el área requerida sin arrugas, levantamiento o contaminación atrapada.
Los moldes de lentes ópticas no siempre son simples superficies planas. Las geometrías curvas y los bordes estrechos pueden dificultar que una cinta mantenga un contacto uniforme.
Un respaldo demasiado rígido puede atravesar un área curva en lugar de seguir el contorno del molde. Una rigidez excesiva puede crear tensión local en el borde de la cinta, mientras que una estabilidad dimensional insuficiente puede permitir que la cinta se deforme durante el procesamiento posterior.
Por esta razón, la cinta para moldes de lentes para la fabricación de lentes ópticas debe equilibrar la flexibilidad con la estabilidad dimensional. El equilibrio adecuado depende de la geometría del molde, el área de contacto, el espesor de la cinta y el método de aplicación.
Una vez aplicada la cinta, su función se vuelve más mecánica. Puede ayudar a mantener los componentes del molde en la relación prevista mientras se introduce el material de la lente y antes de que comience el curado.
Una cinta puede mostrar una fuerte adhesión inicial y aún así no ser adecuada para la producción si su rendimiento de sujeción cambia después de la exposición a la temperatura, la presión, el tiempo o las condiciones relacionadas con la resina.
En el ensamblaje del molde, el movimiento excesivo puede alterar la geometría prevista de la cavidad. Incluso un pequeño desplazamiento puede afectar el espesor de la lente, las dimensiones de los bordes o la consistencia de la pieza terminada.
Ésta es una de las razones por las que la adherencia inicial no debe considerarse como una medida completa del rendimiento de la cinta para moldear lentes . La pregunta de producción más útil es si la cinta mantiene una fijación estable durante el período requerido.
La relación se puede ver como:
Aplicación → posicionamiento → relleno de resina → curado → desmoldeo
Una cinta que funciona bien sólo durante el primer paso tiene un valor limitado si pierde estabilidad antes de que se complete el curado.
Durante el llenado de resina, la cinta puede contribuir a mantener el conjunto del molde y las interfaces de sellado. Si un borde se levanta o la cinta se mueve, la resina puede ingresar a un área no deseada o la geometría del molde puede cambiar.
Las patentes de moldeado de lentes de plástico describen procesos en los que se utiliza cinta adhesiva alrededor de los componentes del molde antes de la inyección de resina, seguido del curado por calor o luz y posterior retirada de la cinta. Estos procesos ilustran por qué el comportamiento de la cinta debe considerarse como parte de la secuencia completa de moldeo en lugar de evaluarse únicamente durante la aplicación. Patentes de Google: cinta adhesiva para moldeo de lentes de plástico
Para los ingenieros de producción, las comprobaciones útiles en esta etapa incluyen:
· Si la cinta permanece en su posición original después del relleno de resina
· Si los bordes de sellado permanecen intactos
· Si los componentes del molde mantienen la alineación prevista
· Si la resina llega a zonas que deberían permanecer libres de adhesivo
El curado es a menudo cuando una cinta que parecía aceptable durante la aplicación comienza a mostrar sus limitaciones. El sistema adhesivo y el respaldo ahora están expuestos a las condiciones térmicas y químicas reales de la producción de lentes.
La resistencia a la temperatura no debe interpretarse simplemente como la temperatura más alta que teóricamente una cinta puede tolerar.
Un proceso de producción tiene un perfil de temperatura en lugar de un único valor de temperatura. Los factores relevantes pueden incluir:
· Temperatura máxima
· Tasa de calentamiento
· Tiempo de espera
· Velocidad de enfriamiento
· Número de ciclos de calentamiento
· Contacto con resina u otros materiales de proceso.
Una cinta que sobrevive a una exposición breve a una temperatura determinada puede comportarse de manera diferente durante un ciclo de curado más largo. El flujo del adhesivo, el ablandamiento, la contracción, la deformación del soporte y los cambios en el comportamiento del despegado pueden afectar el resultado.
Por esta razón, la cinta para moldes de lentes para procesos de curado debe evaluarse bajo el ciclo de producción real o representativo siempre que sea posible.
La temperatura es sólo una parte del ambiente de curado. La química de la resina también puede influir en el rendimiento de la cinta.
Diferentes sistemas de resina pueden tener diferentes composiciones, mecanismos de curado, aditivos y condiciones de reacción. No se debe asumir automáticamente que una cinta que ha sido calificada exitosamente con una formulación de resina funcionará de manera idéntica con otra.
Esto es particularmente relevante para lentes de resina de alto índice, donde la formulación y las condiciones de procesamiento pueden imponer diferentes requisitos a la cinta. Por lo tanto, puede ser necesaria una selección de cinta especializada cuando cambia el sistema de resina. Las implicaciones de producción de estos materiales se analizan con más detalle en por qué las lentes de alto índice necesitan cinta de molde especializada .
La pregunta de validación útil no es simplemente:
¿Puede la cinta soportar la temperatura de curado?
Es:
¿Mantiene la cinta la adhesión, estabilidad dimensional, rendimiento de sellado y capacidad de remoción requeridas durante todo el ciclo de curado?
Después del curado, los requisitos de rendimiento vuelven a cambiar. La cinta ahora debe liberarse del molde sin crear fuerza excesiva, rasgaduras, transferencia de adhesivo o trabajos de limpieza innecesarios.
La fuerza necesaria para retirar la cinta puede cambiar sustancialmente después del procesamiento. La exposición al calor, el envejecimiento durante el ciclo de curado, el contacto con los componentes de la resina y los cambios en la capa adhesiva pueden afectar el comportamiento final de pelado.
Por esta razón, la eliminación de la cinta del molde de lentes debe evaluarse después del proceso de producción real y no sólo con una muestra de cinta no utilizada.
La adherencia al pelado es una medida estandarizada útil y la norma ISO 29862:2024 proporciona métodos para determinar las propiedades de adherencia al pelado de cintas autoadhesivas. Sin embargo, un valor de pelado estandarizado es sólo una parte de una evaluación de producción.
ASTM D3330 hace una distinción similar: la adhesión al pelado se puede medir en condiciones controladas, pero el valor medido puede no representar directamente el requisito funcional de una aplicación en particular. Por lo tanto, ASTM D3330/D3330M es útil como referencia de prueba, pero la validación de producción aún necesita reproducir las condiciones de aplicación reales.
Una cinta se puede quitar fácilmente y aún así ser una mala elección de producción si deja residuos de adhesivo en el molde.
Los residuos de cinta del molde de lentes pueden crear varios problemas posteriores. Los operadores pueden necesitar limpieza adicional, el tiempo de preparación del molde puede aumentar y el adhesivo residual puede afectar la aplicación posterior de la cinta o la condición de la superficie del molde.
Por lo tanto, la evaluación práctica debería considerar algo más que la fuerza de despegue:
Criterio de eliminación | Que comprobar |
Fuerza de pelado | ¿La eliminación es controlada y manejable? |
Transferencia adhesiva | ¿Queda adhesivo en el molde? |
Integridad de la cinta | ¿La cinta se retira como una sola pieza? |
Condición del molde | ¿Está la superficie del molde lo suficientemente limpia para reutilizarla? |
tiempo de limpieza | ¿Se requiere limpieza adicional? |
Repetibilidad | ¿El resultado sigue siendo consistente a lo largo de los ciclos? |
En otras palabras, la eliminación limpia es un requisito de producción , no simplemente una ventaja cosmética.
Un programa de calificación útil sigue la secuencia de producción real en lugar de probar la cinta de forma aislada.
Escenario | Que validar | Pruebas de producción útiles |
Solicitud | Contacto y conformabilidad | Colocación uniforme, sin arrugas ni levantamiento. |
Asamblea | Estabilidad de sujeción | Sin movimiento del molde ni levantamiento de bordes |
Relleno de resina | Sellado y posicionamiento | Sin fugas ni desplazamiento dimensional |
Curación | Estabilidad térmica y del proceso. | Sin levantamientos, deformaciones o cambios de adhesivo inesperados |
Desmoldeo | Comportamiento de liberación | Peeling controlado sin desgarros |
Eliminación | Limpieza de superficies | Bajo residuo y tiempo de limpieza aceptable. |
Este enfoque brinda a los ingenieros una imagen mucho más clara del rendimiento de la cinta para moldes de lentes que confiar en una especificación de la hoja de datos del proveedor.
La resistencia al pelado es fácil de comparar porque produce un resultado numérico. Pero la producción de lentes ópticas implica varias dimensiones de rendimiento que un solo valor de despegue no puede capturar.
Considere dos cintas con adherencia al pelado similar. Se puede mantener un contacto estable durante un ciclo de curado prolongado y retirarlo limpiamente después. El otro puede ablandarse durante el calentamiento, desplazarse durante el llenado de resina o dejar residuos de adhesivo después del curado.
La diferencia no es necesariamente visible en la prueba de pelado inicial.
Una evaluación más completa considera:
Adhesión + exposición a la temperatura + superficie del molde + compatibilidad con la resina + estabilidad dimensional + comportamiento de remoción
Esto es particularmente importante al cambiar de proveedor o reemplazar una cinta existente. Una cinta no debe aprobarse únicamente porque el valor de su hoja de datos parece cercano al del producto existente.
Antes de introducir una nueva cinta de moldeo de lentes ópticas , las pruebas deben reproducir las condiciones que crean el riesgo de producción real.
Siempre que sea posible, utilice el mismo material de molde, acabado de superficie, método de limpieza y procedimiento de aplicación utilizados en la producción. Las pruebas únicamente en acero inoxidable u otra superficie estandarizada pueden proporcionar datos comparativos útiles, pero no reproducen la interfaz completa del molde.
La prueba debe reflejar el perfil de temperatura de producción y el tiempo de exposición. Si el proceso utiliza calentamiento o enfriamiento por etapas, esas etapas deben incluirse.
La cinta debe inspeccionarse durante y después del ciclo para detectar:
· Levantamiento de bordes
· Contracción o deformación
· Flujo adhesivo
· Arrugas
· Pérdida de estabilidad de tenencia
· Cambios en el comportamiento de eliminación
Después de curar y desmoldar, inspeccione ambos lados de la interfaz. Mirar solo la cinta retirada puede pasar por alto la transferencia de adhesivo o la contaminación de la superficie del molde.
Una inspección práctica debería registrar si:
· La superficie del molde permanece limpia.
· Restos de adhesivo en el molde
· El respaldo de la cinta ha cambiado.
· La extracción requiere una fuerza anormal
· El molde necesita limpieza adicional
Una prueba exitosa no necesariamente establece la coherencia del proceso. Repetir la prueba con múltiples lotes de cintas y ciclos de producción ayuda a determinar si el rendimiento es lo suficientemente estable para la fabricación regular.
Esto es especialmente importante cuando la cinta se utiliza en una producción de gran volumen, donde una pequeña tasa de fallas puede convertirse en una fuente importante de desechos, retrabajo o tiempo de inactividad por limpieza.
No es necesario seleccionar una cinta completamente diferente para cada operación individual si un producto puede cubrir de forma fiable todo el proceso. La clave es identificar la etapa más exigente y asegurarse de que la cinta siga funcionando desde su aplicación hasta su retirada.
Un proceso de selección práctico comienza con estas preguntas:
1. ¿Con qué superficie hace contacto la cinta? Identifique el material del molde, el acabado de la superficie, la curvatura y cualquier tratamiento de la superficie.
2. ¿Qué experimenta la cinta durante el moldeo? Defina el sistema de resina, el perfil de temperatura, el tiempo de curado, la presión y otras condiciones relevantes del proceso.
3. ¿Qué debe pasar durante el desmolde? Determine si es particularmente importante el pelado controlado, la eliminación limpia, la baja cantidad de residuos o la eliminación rápida.
4. ¿Qué sucede después de retirar la cinta? Considere la reutilización del molde, los requisitos de limpieza, la inspección y el próximo ciclo de producción.
Para aplicaciones que involucran diferentes materiales de lentes ópticas, geometrías de molde o condiciones de curado, los requisitos pueden variar considerablemente. Por lo tanto, las cintas de molde más amplias para lentes ópticas deben considerarse en relación con el proceso real en lugar de seleccionarse únicamente por el espesor de la cinta o la adhesión nominal.
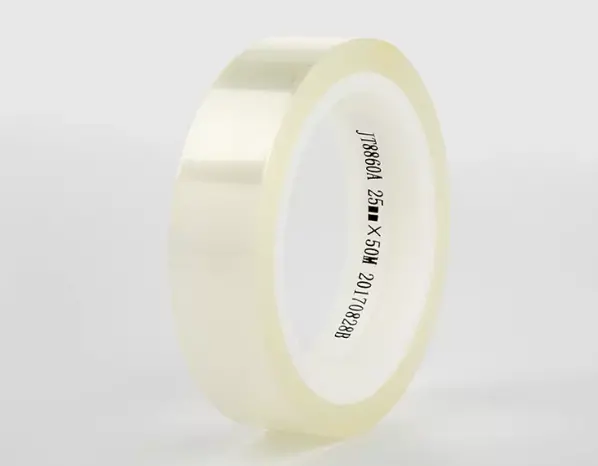
Los productos estándar suelen ser suficientes cuando la geometría del molde y las condiciones del proceso se encuentran dentro de un rango operativo establecido. La personalización se vuelve más relevante cuando una línea de producción tiene una combinación de condiciones que no pueden ser cubiertas de manera confiable por una especificación existente.
Las razones típicas para considerar una cinta para moldes de lentes personalizada incluyen:
· Curvatura inusual del molde o áreas de contacto estrechas
· Una temperatura de curado exigente o ciclo térmico extendido
· Una nueva formulación de resina con diferente comportamiento químico
· Requisitos de residuos muy estrictos
· Requisitos especiales de espesor o ancho de cinta
· Procesos automatizados de aplicación o eliminación.
· La necesidad de equilibrar la fuerza de sujeción con un desmoldeo más fácil
La personalización aún debe tratarse como un proceso de calificación de ingeniería en lugar de simplemente una solicitud de una fuerza adhesiva diferente. El material de respaldo, el espesor, la formulación del adhesivo, el comportamiento de liberación, la estabilidad dimensional y los requisitos de conversión pueden influir en el resultado final.
La especificación más útil es, en última instancia, la que permanece estable durante todo el proceso de fabricación de lentes ópticas : lo suficientemente fácil de aplicar, lo suficientemente estable para sostener, lo suficientemente resistente para sobrevivir al curado y lo suficientemente controlado para eliminarlo sin crear trabajo de producción adicional.