en
 vi
 es
 th
 pt
 ms
 ko
 ru
 fr
 de
 ar
 hi
 id


Nov 20,2026
Cómo elegir cinta adhesiva para superficies de plástico y metal
Unir plástico con metal parece sencillo hasta que el ensamblaje comienza a fallar. Una cinta que se sujeta firmemente a un panel de acero inoxidable puede levantarse de una carcasa de polipropileno, mientras que un producto que se adhiere bien al ABS puede tener problemas en un componente de aluminio aceitoso. La diferencia no es necesariamente la calidad general de la cinta. A menudo todo se reduce a cómo interactúa el adhesivo con cada superficie.
Al elegir cinta adhesiva para superficies de plástico y metal, los ingenieros deben considerar ambos sustratos en lugar de tratar la unión como una única superficie de unión. El metal y el plástico difieren en energía superficial, textura, composición química y comportamiento dimensional. Estos factores influyen en la adherencia inicial, la adhesión a largo plazo y la resistencia al levantamiento de los bordes.
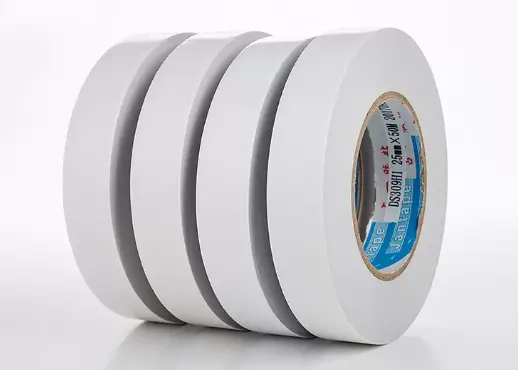
Para aplicaciones que unen un componente de plástico a una pieza de metal, una cinta adhesiva de doble cara puede proporcionar una línea de unión limpia sin tornillos, clips ni adhesivo líquido. Sin embargo, el soporte y el adhesivo deben adaptarse a los materiales reales. Por ejemplo, la cinta PET de doble cara retardante de llama DS05C26 de Jantape está especificada para adherirse a superficies de acero inoxidable y PET. El PET es un plástico de poliéster, por lo que este proporciona un ejemplo relevante de combinación de unión de metal a plástico. No debe tomarse como prueba de compatibilidad con todas las resinas plásticas.
El nombre del material por sí solo no es suficiente para predecir el rendimiento de la unión. Una lámina de aluminio desnuda, un panel de acero con recubrimiento en polvo y un componente de aluminio anodizado pueden requerir pruebas diferentes. Lo mismo ocurre con los plásticos: ABS, PVC, PET, policarbonato, polipropileno y polietileno no presentan condiciones de unión idénticas.
Muchos metales tienen una energía superficial relativamente alta, lo que generalmente permite que los adhesivos sensibles a la presión se extiendan y hagan contacto más fácilmente. Sin embargo, esto no significa que todas las superficies metálicas sean fáciles de unir.
Los aceites de mecanizado, las huellas dactilares, la oxidación, los compuestos de pulido y los revestimientos protectores pueden interferir con el contacto adhesivo. Incluso cuando el metal en sí es adecuado, una superficie contaminada o irregular puede provocar resultados inconsistentes.
Antes de seleccionar una cinta para unir metales, identifique la condición real de la superficie:
Metal desnudo: Verifique si hay aceite, polvo, oxidación y residuos del mecanizado o manipulación.
Metal pintado o con recubrimiento en polvo: la adherencia depende de la formulación del recubrimiento, las condiciones de curado y la textura de la superficie, no simplemente del acero o aluminio subyacente.
Aluminio anodizado: la capa anodizada crea una superficie de unión diferente a la del aluminio sin tratar. Pruebe el acabado real.
Metal cepillado o texturizado: Las irregularidades de la superficie pueden reducir el área de contacto efectiva, lo que hace que el espesor del adhesivo y la adaptabilidad sean más importantes.
Es posible que una cinta probada en acero inoxidable limpio no funcione de la misma manera en una carcasa de aluminio revestida. La calificación debe utilizar piezas de producción con el mismo acabado y proceso de limpieza.
Los materiales plásticos varían considerablemente en su capacidad para aceptar adhesivos sensibles a la presión. El ABS, el PVC y el PET suelen ser más fáciles de unir que los materiales de baja energía superficial como el polipropileno (PP) y el polietileno (PE), aunque el resultado exacto depende del grado de la resina, los aditivos, la textura y el tratamiento de la superficie.
Los agentes desmoldantes son una fuente frecuente de problemas de unión. Pueden permanecer en los componentes moldeados por inyección incluso cuando la superficie parece limpia. Los plastificantes, agentes deslizantes y otros aditivos también pueden migrar a la superficie con el tiempo, afectando la adhesión después del ensamblaje.
| sustrato | Consideración típica de unión | Que verificar |
|---|---|---|
| ABS | A menudo es adecuado para uniones sensibles a la presión de uso general. | Textura de la superficie, residuos de desmoldeo y grado de resina real |
| MASCOTA | Comúnmente utilizado con construcciones de cintas a base de película. | Limpieza de la superficie y compatibilidad con el adhesivo. |
| CLORURO DE POLIVINILO | La formulación y el contenido de plastificante pueden afectar la adhesión a largo plazo. | Compatibilidad adhesiva y posible migración de plastificantes. |
| Policarbonato (PC) | El estado de la superficie y la sensibilidad al estrés requieren atención. | Compatibilidad del adhesivo, riesgo de agrietamiento por tensión y exposición a temperaturas |
| Polipropileno (PP) | La baja energía superficial puede dificultar la unión directa | Si se requiere un tratamiento de superficie o un adhesivo especializado |
| Polietileno (PE) | La baja energía superficial y la flexibilidad pueden complicar la unión | Tratamiento superficial, deformación y carga sostenida. |
Para plásticos de baja energía superficial, no se debe suponer que una cinta acrílica estándar proporcione una adhesión confiable sin realizar pruebas. Algunas aplicaciones pueden requerir un adhesivo especializado, tratamiento corona o plasma, o una imprimación adecuada. El enfoque correcto depende de la formulación del plástico y del proceso del fabricante.
El material de respaldo proporciona soporte dimensional, pero el adhesivo es responsable de hacer contacto con las superficies. Cuando un lado de una unión es metálico y el otro es plástico, el adhesivo debe adaptarse a las diferentes características de unión de ambos materiales.
Los adhesivos acrílicos sensibles a la presión se utilizan ampliamente en cintas industriales de doble cara porque pueden ofrecer un equilibrio útil entre adhesión, resistencia al envejecimiento y durabilidad ambiental. Dependiendo de la formulación, pueden funcionar en una variedad de metales, plásticos y superficies recubiertas.
Sin embargo, "acrílico" no es garantía de compatibilidad universal. Diferentes formulaciones acrílicas pueden tener una pegajosidad inicial, adherencia al pelado, resistencia al corte y rendimiento muy diferentes en plásticos de baja energía. Un producto que funciona bien en acero inoxidable puede necesitar una validación adicional en PP o PE.
Los sistemas adhesivos a base de caucho pueden proporcionar una alta adherencia inicial y una unión rápida en aplicaciones donde la resistencia al manejo inmediato es importante. Pueden ser adecuados para ciertos conjuntos de plástico y metal, pero su resistencia al calor, la exposición a los rayos UV, la oxidación y el envejecimiento varía según la formulación.
Si el componente adherido funcionará al aire libre, cerca de una fuente de calor o bajo tensión mecánica sostenida, evalúe el rendimiento a largo plazo de la cinta en lugar de elegir únicamente la adhesión inicial.
Vale la pena considerar las cintas adhesivas de silicona cuando se trata de temperaturas elevadas o requisitos de superficie especializados. Sin embargo, no son automáticamente la mejor opción para el ensamblaje ordinario de plástico sobre metal. Es necesario evaluar conjuntamente la adherencia, el coste, la compatibilidad del sustrato y el perfil de temperatura requerido.
La comparación útil no es simplemente acrílico versus caucho versus silicona. Se trata de si una formulación adhesiva particular puede mantener la unión requerida en ambos materiales durante toda la vida útil del producto.
Una vez que se ha reducido el sistema adhesivo, la siguiente consideración es la construcción de la cinta. Una cinta delgada con respaldo de PET, una cinta de espuma y un adhesivo de transferencia pueden crear una unión, pero se comportan de manera diferente cuando las superficies son desiguales o están expuestas al movimiento.
La cinta de doble cara con respaldo de PET es adecuada para ensamblajes que requieren una línea de unión relativamente delgada y estabilidad dimensional. El soporte de película ayuda a mantener un grosor constante de la cinta y puede facilitar el troquelado y el posicionamiento.
El DS05C26 de Jantape es un ejemplo: utiliza un soporte de película de PET, tiene un espesor total declarado de 0,055 ± 0,005 mm y está especificado para unir superficies de acero inoxidable y PET. La información de su producto también incluye una clasificación de retardante de llama VTM-0. Estas especificaciones lo hacen relevante para aplicaciones donde se requiere una construcción delgada y un rendimiento retardante de llama, pero aún es necesario calificar el conjunto completo para el uso previsto.
Las cintas de doble cara a base de espuma pueden adaptarse a pequeñas irregularidades de la superficie y ayudar a mantener el contacto donde dos partes no están perfectamente planas. Su compresibilidad también puede ayudar a distribuir la tensión en el área unida.
Esto puede resultar útil al fijar cubiertas, molduras o carcasas de plástico a estructuras metálicas. La desventaja es una línea de unión más gruesa, que puede afectar el posicionamiento de los componentes, las tolerancias dimensionales y la apariencia.
La cinta de transferencia consta de una capa adhesiva colocada sobre un revestimiento antiadherente, sin una película separada ni un respaldo de espuma. Puede resultar útil cuando se requiere una capa adhesiva muy fina y los sustratos proporcionan suficiente soporte.
Para ver más de cerca las diferencias de construcción, consulte la explicación de Jantape sobre cinta de doble cara versus cinta de transferencia .
| Construcción de cinta | Ventaja principal | Consideraciones para la unión de plástico a metal |
|---|---|---|
| Cinta de doble cara con respaldo de PET | Línea de unión delgada y dimensionalmente estable | Ambas superficies necesitan un contacto adecuado; capacidad limitada para llenar vacíos |
| Cinta de espuma de doble cara | Se adapta a pequeñas irregularidades de la superficie. | Es necesario evaluar el espesor, la compresión y la fluencia a largo plazo. |
| cinta de transferencia | Capa adhesiva muy fina | Requiere superficie de contacto adecuada y soporte de los sustratos. |
Incluso una cinta adecuada puede fallar cuando las condiciones de aplicación no son consistentes. El polvo, el aceite y los residuos de limpieza impiden que el adhesivo entre en contacto total con el sustrato. Una presión insuficiente puede dejar pequeños espacios, mientras que aplicar cinta sobre una superficie fría o húmeda puede afectar el desarrollo de la unión.
Un procedimiento de solicitud práctica debe incluir:
Limpiar ambas superficies: Utilice un método de limpieza compatible con el acabado metálico y la resina plástica. Evite disolventes que puedan decolorar, ablandar o dañar el plástico.
Deje que las superficies se sequen: los restos de agente de limpieza o la humedad pueden interferir con el contacto adhesivo.
Aplique una presión constante: utilice un rodillo o un dispositivo de presión para asegurarse de que la cinta entre en contacto con toda el área de unión.
Deje un tiempo de permanencia adecuado: los adhesivos sensibles a la presión a menudo desarrollan adherencia con el tiempo. No juzgue el desempeño final inmediatamente después de la aplicación.
Controle las condiciones de ensamblaje: registre la temperatura de aplicación, la presión, el tiempo de espera y cualquier proceso de tratamiento de superficies para que los resultados puedan repetirse.
El método de preparación debe validarse con componentes reales. Un disolvente de limpieza que funcione con acero inoxidable puede no ser adecuado para policarbonato u otro plástico sensible a la tensión.
Una cifra de adherencia al despegado de una hoja de datos del producto es útil para comparar, pero no predice completamente el rendimiento en un ensamblaje terminado. Una unión de metal con plástico puede experimentar fuerzas de despegue en los bordes, cargas de corte en el área de unión, vibración, cambios de temperatura y diferentes tasas de expansión térmica.
El plástico y el metal pueden expandirse y contraerse a ritmos diferentes. Durante el calentamiento y enfriamiento repetidos, este movimiento ejerce una tensión adicional sobre la capa adhesiva, particularmente cerca de los bordes. Una unión que parece segura a temperatura ambiente puede comenzar a romperse después del ciclo térmico.
Para una unión fiable de la cinta adhesiva sobre plástico y metal, la cualificación debe reproducir las condiciones reales de montaje. Incluya las siguientes comprobaciones cuando corresponda:
Adhesión inicial: Confirme que la cinta se humedezca y se adhiera a ambos sustratos después de la aplicación.
Rendimiento de pelado y corte: Pruebe la junta en la dirección y modo de carga esperados en servicio.
Exposición a la temperatura: Verifique la adhesión después del perfil real de calentamiento, enfriamiento o ciclo térmico.
Envejecimiento ambiental: evalúe la humedad, la exposición a los rayos UV, los productos químicos de limpieza u otras sustancias que pueda encontrar el conjunto.
Levantamiento y deslizamiento de bordes: Inspeccione si la cinta se mueve, se estira o comienza a separarse bajo una carga sostenida.
Requisitos de eliminación: si la cinta está destinada a una fijación temporal, evalúe los residuos y los daños en la superficie después de retirarla.
Para la aprobación de producción, utilice piezas representativas en lugar de pequeños cupones de prueba idealizados únicamente. La geometría, el área de unión, el diseño del borde y la presión de montaje pueden cambiar el resultado.
Seleccionar una cinta adhesiva para superficies de plástico y metal requiere más que encontrar un producto descrito como multisuperficie o de alta adherencia. La resina plástica, el acabado del metal, la formulación del adhesivo, el espesor del respaldo y el entorno de servicio influyen en la unión final.
Para una unión delgada y estable entre acero inoxidable y PET, puede valer la pena evaluar una construcción con respaldo de PET como DS05C26 cuando sus propiedades retardantes de llama también son relevantes. Para componentes texturizados o conjuntos con espacios dimensionales, una construcción de espuma puede ser más apropiada. Los plásticos de baja energía, como el PP y el PE, suelen merecer una atención adicional en la selección del adhesivo y el tratamiento de la superficie.
La gama de cintas de doble cara de Jantape cubre diferentes construcciones de cintas para aplicaciones de unión y fijación industriales. La elección de producto más confiable proviene de hacer coincidir un modelo específico con la combinación de sustrato real y validarlo en condiciones de producción reales.