en
 vi
 es
 th
 pt
 ms
 ko
 ru
 fr
 de
 ar
 hi
 id


Oct 16,2026
¿Qué son las cintas de empalme y por qué son importantes?
En la producción de lentes de resina, la lente se forma entre los componentes del molde mientras la resina se somete a un proceso de curado controlado. Antes de que la lente terminada pueda separarse del molde, esos componentes deben permanecer en la posición prevista. La cinta utilizada durante esta etapa es temporal, pero su comportamiento aún puede afectar la consistencia del proceso.
Eso hace que la cinta de moldeo para la producción de lentes de resina sea diferente de una cinta de fijación de uso general. Se aplica a un proceso en el que los materiales que lo rodean pueden cambiar con el tiempo. Se introduce la resina, se manipula el conjunto del molde, se lleva a cabo el ciclo de curado y, finalmente, es necesario separar los componentes. La cinta debe seguir siendo útil durante la parte de esta secuencia en la que se requiere y luego dejar de ser útil sin crear otro problema.
El papel práctico es más fácil de entender a través del propio conjunto del molde. Si dos componentes del molde se desplazan después de su colocación, el cambio puede ser lo suficientemente pequeño como para pasar desapercibido durante la manipulación, pero lo suficientemente grande como para afectar la lente resultante. La cinta proporciona una sujeción mecánica temporal mientras el conjunto avanza durante el proceso de producción. También puede ayudar a mantener el contacto entre componentes donde se requiere una interfaz estable.
El punto importante es que la cinta no es responsable de formar la superficie óptica. Su trabajo es apoyar las condiciones bajo las cuales se forma consistentemente la superficie óptica .
Los requisitos para la cinta de fabricación de lentes de resina se vuelven más exigentes una vez que comienza el ciclo de producción.
Durante el montaje inicial, a los operadores les preocupa principalmente si la cinta se puede aplicar con precisión y si el molde permanece donde está colocado. Una vez que comienza el procesamiento y el curado de la resina, la cinta se expone a las condiciones reales del proceso de fabricación. El tiempo de contacto se prolonga, la temperatura puede cambiar y el sistema de resina circundante puede ser diferente de los materiales utilizados en una prueba de adhesivo estándar.
Esta es la razón por la que una cinta puede parecer perfectamente satisfactoria durante el montaje y aun así producir un resultado inesperado más adelante en el ciclo.
Considere una secuencia de producción simple:
1. Los componentes del molde se colocan y fijan temporalmente.
2. Se introduce la resina y se prepara el conjunto para el curado.
3. El conjunto permanece unido durante el período de curado especificado.
4. Se retira la cinta o se separa el molde para la siguiente operación.
En cada punto, la cinta hace algo ligeramente diferente. Al principio del proceso, la estabilidad dimensional y el manejo son importantes. Durante el curado, el adhesivo y el soporte deben permanecer estables en las condiciones del proceso. Al retirarlo, el vínculo debe liberarse de manera controlada.
Por esta razón, la cinta para moldear lentes de resina debe evaluarse como parte del ciclo de producción completo en lugar de como un material aislado colocado en un panel de prueba.
Las lentes de resina a menudo se analizan según el índice de refracción, pero el índice de refracción por sí solo no describe el entorno en el que funcionará la cinta.
Una lente de 1,49, 1,56 o 1,60 puede implicar diferentes formulaciones de resina, sistemas de monómeros, programas de curado o condiciones de producción. Por lo tanto, dos lentes con índices de refracción diferentes pueden crear requisitos diferentes para la cinta, mientras que dos productos con índices de refracción similares aún pueden utilizar condiciones de procesamiento diferentes.
En el caso de una cinta para moldes de lentes para la producción de lentes de resina, esta distinción es importante porque el adhesivo no interactúa con un "grado de lente" abstracto. Interactúa con el entorno de fabricación real.
Antes de calificar una cinta, los equipos de producción deben establecer las variables que permanecerán fijas durante las pruebas:
· Sistema de resina o monómero
· Material del molde y condición de la superficie.
· Método y ciclo de curado.
· Método de aplicación de cinta
· Tiempo de contacto requerido
· Procedimiento de eliminación
El objetivo no es crear una especificación de laboratorio complicada. Su objetivo es evitar que una selección de cinta aparentemente exitosa se base en condiciones de prueba incorrectas.
Por lo tanto, una cinta que funciona con un sistema de resina debe considerarse validada para ese proceso , en lugar de considerarse automáticamente adecuada para cada línea de producción de lentes de resina.
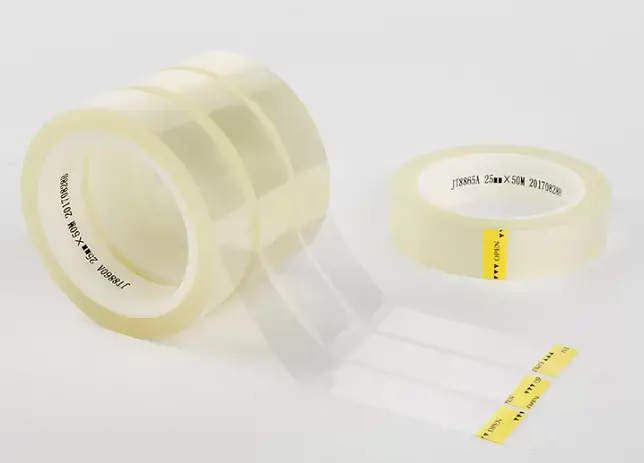
La adhesión inicial es útil para cribar materiales, pero dice poco sobre lo que sucede después de que la cinta ha permanecido en el ambiente de producción durante el período requerido.
Imagine que se aplica una cinta a un molde y se prueba inmediatamente. Se sujeta firmemente, la aplicación parece limpia y el operador no tiene dificultades para trabajar con ella. Ese resultado sólo responde a la primera pregunta: ¿podrá la cinta sujetar el montaje al principio?
La línea de producción plantea varias preguntas adicionales.
¿Permanecerá la cinta en su lugar después de que comience el ciclo de curado? ¿El respaldo conserva su forma? ¿El adhesivo se vuelve notablemente más difícil de soltar después de un contacto prolongado? ¿Puede el operador retirar la cinta sin dañar o contaminar la superficie de trabajo?
Estas preguntas se vuelven particularmente relevantes cuando se cambia un ciclo de producción. Una nueva formulación de resina o un período de curado más largo pueden convertir una cinta de resina para lentes previamente aceptable en un material que necesita ser recalificado.
Por lo tanto, una comparación útil debería incluir el estado de la cinta antes y después del procesamiento.
Control | Pregunta de producción |
antes de curar | ¿Se sujeta el molde con precisión después de la aplicación? |
Durante el curado | ¿La cinta permanece estable sin levantarse ni moverse? |
Después del curado | ¿Ha cambiado significativamente el comportamiento adhesivo? |
Durante la remoción | ¿Se puede separar la cinta a un ritmo controlado? |
Después de la eliminación | ¿El molde o la superficie de contacto siguen siendo aceptables para la siguiente operación? |
Este tipo de prueba proporciona información más útil que comparar únicamente los valores de adherencia al pelado porque refleja la secuencia real que debe sobrevivir la cinta.
La superficie de contacto también merece atención. Una cinta puede funcionar bien en una superficie de prueba plana, pero se comporta de manera diferente cuando se aplica alrededor de la forma de un molde de lente real.
Cuando la cinta se envuelve o se coloca alrededor de un área curva, el respaldo debe seguir la superficie sin tensión excesiva. Si no puede adaptarse adecuadamente, los bordes pueden perder contacto gradualmente. Sin embargo, si el material se estira con demasiada facilidad durante la aplicación, es posible que el operador no pueda reproducir la misma condición de aplicación de un conjunto a otro.
Esto se convierte en una cuestión de control del proceso en lugar de simplemente una cuestión de fuerza adhesiva.
Por ejemplo, un operador puede aplicar dos trozos de la misma cinta a moldes aparentemente idénticos. Una pieza se aplica con algo más de tensión y la otra con menos. Si la construcción de la cinta es muy sensible al estiramiento, la condición de contacto resultante puede ser diferente aunque el producto en sí no haya cambiado.
Es por eso que la construcción física de la cinta para moldes de lentes ópticas es importante junto con su sistema adhesivo. La flexibilidad del respaldo, la estabilidad dimensional, el espesor y las características de manipulación contribuyen a la consistencia con la que se puede aplicar la cinta al molde.
El objetivo no es la máxima flexibilidad o la máxima adhesión. El objetivo es una cinta que pueda aplicarse repetidamente en la configuración prevista y permanecer allí durante la parte requerida del proceso.
Uno de los errores más fáciles en la selección de una cinta es juzgar el rendimiento sólo en el punto donde se aplica la cinta.
En la producción, la cinta finalmente tiene que desprenderse.
Si la extracción requiere fuerza excesiva, los operadores pueden ralentizar el proceso o cambiar su técnica de extracción. Si resulta difícil liberar el adhesivo después del curado, es posible que la cinta ya no sea adecuada para el ciclo de producción previsto, aunque su rendimiento de sujeción inicial fuera excelente.
Esto no significa que cada aplicación requiera una adherencia extremadamente baja. Una cinta que se suelta con demasiada facilidad puede crear su propio problema si el conjunto del molde se mueve durante la manipulación.
El rango útil se encuentra entre estos dos resultados:
suficiente fuerza de retención durante el proceso requerido, seguida de una liberación predecible cuando se completa el proceso.
Ese equilibrio es particularmente importante cuando los volúmenes de producción son altos. Un pequeño problema de remoción repetido cientos o miles de veces puede convertirse en un problema mensurable de mano de obra y rendimiento.
Para una nueva cinta de fabricación de lentes de resina , el método de calificación más confiable suele ser una prueba de producción controlada en lugar de una larga lista de números de laboratorio.
La cinta debe aplicarse utilizando el mismo método utilizado en la línea de producción. El molde debe tener la misma condición superficial y la resina debe pasar por el mismo ciclo de curado. Si la cinta normalmente se retira después de un cierto período de permanencia, ese período también debe reproducirse.
La prueba debe registrar no sólo si el conjunto de lentes sobrevive al proceso, sino también si la cinta crea variación entre operadores o lotes.
Una evaluación práctica puede centrarse en cuatro preguntas:
· ¿ El molde permaneció correctamente posicionado durante todo el proceso requerido?
· ¿ La cinta mantuvo un contacto constante en condiciones de curado reales?
· ¿ Podrían los operadores eliminarlo sin esfuerzo anormal o interrupción del proceso?
· ¿ El resultado fue repetible en múltiples ensamblajes?
Este método es especialmente útil al cambiar de una cinta a otra. En lugar de preguntar qué producto tiene las especificaciones más altas en papel, el equipo de producción puede comparar cómo se comporta cada cinta en condiciones idénticas.
También facilita la resolución de problemas. Si una cinta falla sólo después del ciclo de curado, la investigación puede centrarse en la exposición del proceso. Si falla durante la aplicación, el problema puede estar relacionado con la condición de la superficie, la presión de la aplicación, el comportamiento del respaldo o la geometría del molde.
El valor de la cinta de molde para la producción de lentes de resina proviene de su capacidad para unir varias etapas de fabricación sin convertirse en una parte permanente del conjunto.
Sostiene el molde durante el período en el que el posicionamiento es importante, permanece funcional mientras se procesa la resina y luego necesita dejar el proceso lo suficientemente limpio para que continúe la siguiente operación. Por lo tanto, la cinta adecuada se define por la ventana de producción en la que debe trabajar, no por un único número de rendimiento.
Para los fabricantes que trabajan con diferentes aplicaciones de lentes de resina, las cintas de molde para lentes ópticas se pueden evaluar de acuerdo con la configuración real del molde y el ciclo de producción. Es posible que grados de lentes específicos requieran una validación por separado, particularmente cuando la formulación de la resina o las condiciones de curado difieren.
Una forma útil de abordar la selección es comenzar con el proceso en lugar de con la cinta:
¿Qué resina se está procesando? ¿Cómo se monta el molde? ¿Cuánto tiempo permanece la cinta en su lugar? ¿Qué condiciones experimenta antes de la eliminación?
Una vez definidas esas preguntas, el rendimiento de la cinta se puede evaluar frente a los requisitos que realmente importan en la línea de producción. Eso es lo que hace que una cinta para lentes para aplicaciones de lentes de resina sea útil: no simplemente porque puede adherirse al molde, sino que su comportamiento sigue siendo predecible durante toda la etapa en la que el proceso de fabricación depende de ella.